



先搞懂这几点。
同一批原矿,A线白度达标,B线差了一截。老板拿着两块样品看了半天,问了一句:“矿是一样的矿,怎么你那边就差这5度?”这个问题,在选矿厂里几乎天天有人问。石英砂白度提升,说到底不是某一台设备的事,而是一整条工艺链上每个环节波动叠加出来的结果。今天这篇文章,就把那5度拆开,看看它到底丢在哪儿,又该怎么把它追回来。
本文围绕三个核心疑问展开:同样的原矿,石英砂白度提升为什么会出现差距?差距通常藏在哪些环节?如果要排查和稳定,应该从哪里下手?
一、你说的“同样的原矿”,石英砂白度提升条件真的一样吗
很多人判断原矿是否一样,凭的是矿山来源相同、外观颜色接近。但石英砂白度提升的前提,是原矿本身的可选性基本一致。实际生产中,同一矿体不同部位的铁、铝、钛含量会有波动,风化程度、嵌布粒度、铁质赋存状态也可能不同。
XX省某矿就吃过这个亏。采区没变,但开采深度往下走了十几米,原矿中的铁从表面吸附铁变成了包裹铁。表面铁酸洗就能溶掉,包裹铁却需要更细的磨矿才能解离。结果就是,同样的酸洗条件,石英砂白度提升幅度掉了好几度,现场人员一开始还以为是酸洗环节出了问题。后来调整了磨矿细度,又适当延长了酸洗时间,白度才慢慢稳定下来。
判断原矿是否真的一致,不能只看矿山来源,还要看多元素化验、物相分析和嵌布粒度检测。这些基础数据不全,后面找原因就是盲人摸象。把原矿这一关核实清楚,再往下查工艺,方向才不会跑偏。
二、磨矿环节:解离度决定后续上限
磨矿是石英砂白度提升的第一道关口。磨矿的核心任务不是单纯把石头磨细,而是让石英颗粒与铁、铝等杂质矿物充分解离。
磨得太粗,杂质还嵌在石英里,酸洗和磁选够不着;磨得太细,过磨产生的细泥会重新吸附铁质,反而增加提纯难度。磨矿介质配比、填充率、磨矿浓度、分级效率,这些参数任何一项变化,都会影响最终的白度表现。
同样的原矿,两台磨机如果转速不同、钢球级配不同,磨出来的粒度分布就不一样。粒度分布一变,后续酸洗和磁选的给料条件就变了,石英砂白度提升效果自然出现差距。这个环节的波动,往往就是那5度差距的起点。
三、酸洗环节:参数联动,差一点结果差一截
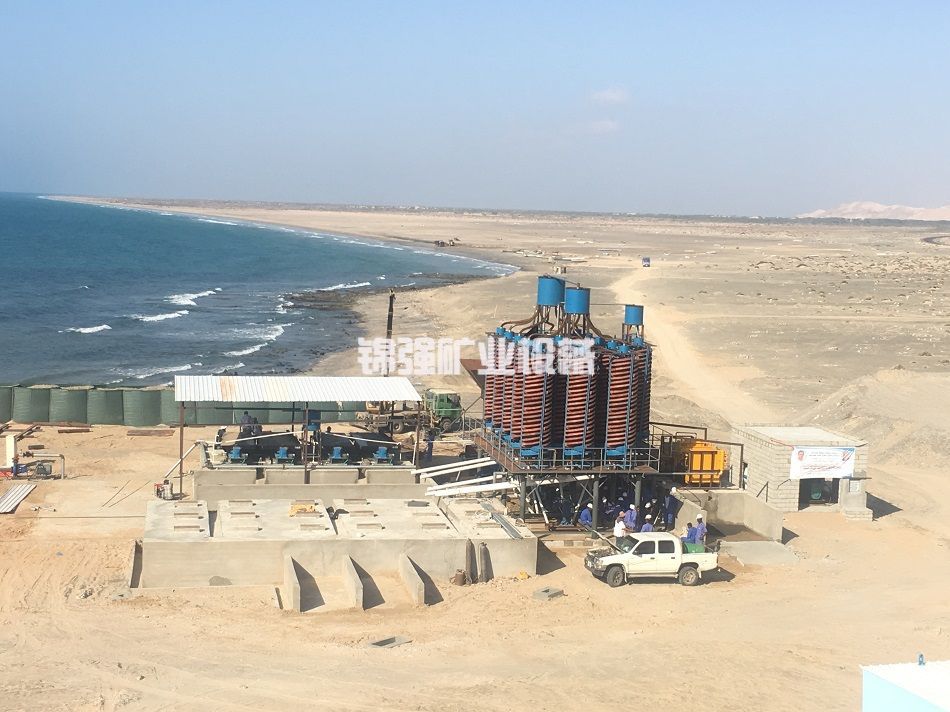
酸洗是石英砂白度提升的关键工序。酸洗液种类、浓度、温度、时间、液固比,这几个参数是联动的,动一个,其他几个也得跟着调整。
有的厂用草酸,适合处理表面铁和部分氧化铁;有的用盐酸加氢氟酸,对包裹铁效果更直接,但环保处理要求高,废液不能直接排放。选酸洗方案时,先看原矿中铁的赋存状态,再定酸液种类,这个顺序不能反。即便是同一种酸洗方案,温度低几度、时间短半小时,铁离子的溶出率就会下降,白度就差几度。
冬季和夏季的酸洗效果差异,在很多厂里都存在。温度低的时候反应速率慢,如果不对酸洗液加热,铁溶不干净,白度就上不去。反过来,酸洗时间过长、温度过高,也可能造成石英表面溶蚀,影响后续产品性能。所以酸洗环节的精细控制,直接决定石英砂白度提升能不能稳定达到预期。
四、磁选与重选:场强和水流里藏着差距
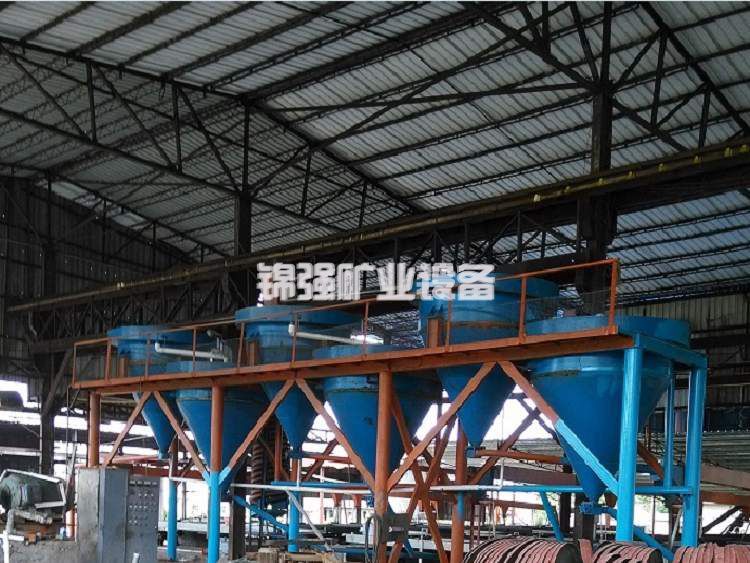
磁选和重选是去除弱磁性杂质和密度差异杂质的重要手段。磁选机的磁场强度、介质棒状态、冲洗水压力,重选设备的冲程、冲次、横向坡度,这些参数都会影响分选效果。
同样的原矿,两台磁选机如果场强设置不同,或者一台介质棒堵塞未及时清洗,精矿中的铁含量就会有差异,石英砂白度提升幅度自然不同。重选环节也一样,水流速度变化一点,石英和杂质的分离效率就变了。这里要提一句,磁选场强并不是越高越好。场强过高,可能把部分弱磁性石英连带选出,影响精矿产率;场强过低,铁质又除不干净。合适的场强,需要根据原矿磁性物含量和嵌布特征来定。
这些设备参数不是设好就一劳永逸的。原矿性质一变,操作参数就得跟着调。很多厂的问题在于,参数调整凭经验,没有形成标准化的记录和反馈机制,导致白度波动了也找不到原因。
五、烘干与包装:最后一道白度防线
选出来的石英砂,白度达标了,如果在烘干和包装环节出了问题,白度照样会掉。
烘干热源的选择很关键。燃煤热风炉的烟气中含硫和铁,直接接触物料会造成二次污染,白度下降。改用天然气或电加热,白度稳定性会好很多。烘干温度和时间也要控制,温度过高可能导致石英表面性质变化,影响最终白度。
包装环节同样不能忽视。铁质工具、磨损的管道、甚至运输过程中的交叉污染,都可能让一车货的白度差几度。有些厂在包装前会增加一道除铁工序,就是为了守住这最后一道防线。
六、检测环节:有时候不是产品变了,是数据变了
这一点容易被忽略,但在实际中很常见。白度仪本身的校准状态、化验方法的规范性、甚至不同操作人员读取数据的方式,都会影响白度数值的可比性。
有的厂两台白度仪测同一批样品,结果对不上。也有的厂换了操作工之后,白度记录突然“变好”了,实际产品没变,是检测环节出了偏差。所以,当发现石英砂白度提升效果出现波动时,除了查工艺,也要查检测。
定期校准白度仪、统一化验方法、固定检测人员,这些基础工作做到位,才能保证数据真实反映产品状态。检测排除之后,再看几个容易被当成“经验”的误区,思路会更清楚。
七、几个常见的认知误区
白度差就猛加酸,是不少厂里最常见的反应。酸浓度提高,短期内可能有效,但过量用酸不仅增加成本,还可能造成石英表面溶蚀、后续废水处理压力增大。酸洗效果不好,先查温度、时间和液固比,不要一上来就加浓度。
另一个误区是磨得越细越好。过磨产生的细泥会吸附铁质,反而让白度下降。磨矿细度应该以“杂质充分解离”为标准,而不是越细越好。
磁选场强越高越好,这个判断也不对。前面说过,场强过高会影响产率,合适的场强需要试验确定。还有一种情况是白度不稳定就换设备,大多数时候,问题出在参数控制和操作规范上,换设备未必能解决。先把现有流程的波动点找出来,再决定要不要动设备。
八、不同应用场景,对白度的要求本来就不一样
石英砂白度提升做到什么程度,跟下游用途直接相关。玻璃砂对铁含量敏感,白度要求通常较高;板材砂更看重视觉效果和批次稳定性;填料砂则根据具体应用,对白度和粒度分布各有侧重。用途不同,对铁、铝等杂质元素的容忍度也不同,工艺路线的侧重点自然不一样。
这意味着,同样的原矿,如果目标产品不同,工艺路线和参数控制重点也应该有所区别。有时候A线和B线的白度差距,不是B线做得不好,而是两条线对应的产品定位不同,控制标准本来就不该一样。先把用途定清楚,再定白度目标,最后定工艺参数,这个顺序不能反。
用途清楚了,后面排查就有了参照。下面这套排查思路,就是按这个逻辑来的。
九、那5度差距,怎么系统排查
面对同样的原矿、石英砂白度提升却差5度的情况,建议按以下思路排查。
第一,核实原矿的一致性。调取最近几批原矿的多元素化验和物相分析数据,确认铁、铝、钛含量及赋存状态是否真的接近。化验误差和采样代表性也要考虑进去。
第二,对比工艺参数记录。把白度高的批次和白度低的批次的磨矿、酸洗、磁选、烘干参数调出来,逐项对比,找出差异点。
第三,做单因素试验。固定其他条件,只变一个参数,看白度如何变化。通过试验找到敏感参数,而不是凭感觉调整。
第四,检查检测环节。确认白度仪校准状态、化验方法、操作人员是否一致,排除数据层面的干扰。
第五,把验证后的最佳参数固化下来,形成作业指导书,建立批次质量档案,做到可追溯、可分析。
排查做完,参数固化了,最后还得回到一个更根本的问题上。
十、稳定,比极限更重要
很多客户追求白度的极限值,但实际生产中,稳定比极限更重要。同样的原矿,白度指标如果能稳定在一个区间内,下游客户的使用效果就有保障。忽高忽低的白度,反而会给后续应用带来麻烦。
白度控制是一个系统工程,涉及原矿评价、磨矿解离、酸洗提纯、磁选除铁、烘干包装、检测控制等多个环节。任何一个环节的波动,都可能让最终白度差几度。把这5度找回来,靠的不是某一项技术突破,而是全流程的精细化管理和持续优化。
如果您也遇到同样的原矿、石英砂白度提升效果不稳定的问题,建议把原矿数据、工艺流程图和最近几批的白度记录整理出来,做一次系统的工艺诊断。白度这件事,急不来,也马虎不得。把原矿化验单和白度记录发过来,我们先帮你做一轮数据比对,看看那几度到底丢在哪个环节。如需进一步了解石英砂提纯工艺优化方案,请提交需求。
