



低铁石英砂生产线纯度忽高忽低,核心痛点是什么?
说实话,多数时候不是除铁环节的毛病,而是进入除铁环节的物料本身就在变。这条线的稳定性,从来不是某一台设备能单独决定的。
核心结论速览:
· 低铁石英砂生产线的纯度波动,根源往往不在“选矿”本身,而在于给料均化与粒度分级。
· 铁杂质的赋存状态决定工艺路线:粗粒嵌布铁靠磁选,细粒泥质铁靠分级脱泥,晶格铁只能靠酸洗或氯化。
· 纯度不是选出来的,是稳出来的。 把波动截留在前端,后端指标自然就稳了。
一、纯度波动,为什么总在“除铁”之后才暴露?
做低铁石英砂的同行都有个体会:同样的原矿,同样的磁选机,甚至同样的酸洗参数,今天成品指标好看,明天就给你脸色看。
很多人第一反应是“磁选机不行了”“酸洗时间不够”。我跑过的产线里,十有八九不是除铁环节的毛病,而是进入除铁环节的物料本身就在变。
石英砂的铁杂质赋存状态是分层次的。粗颗粒石英中的铁,多以独立矿物形式存在——赤铁矿、褐铁矿、磁铁矿、黑云母,这些用磁选就能拿走。但细粒级里的铁不一样。粒度减小后,白云母、金属矿物、高岭石这些含铁杂质矿物在细砂里“抱团”,铁在细粒级中富集,磁选对微细粒连生体(两种以上矿物未完全解离、仍连在一起的颗粒)的捕收效率会明显下降。
给料粒度一波动,进入磁选的铁赋存状态就在变。今天给料偏粗,磁选轻松搞定;明天细粒多了,场强再高也拦不住。这就是纯度忽高忽低的第一层原因。
铁在哪里,工艺就该在哪里。 铁在粗粒,磁选够用;铁在细粒,分级先行;铁在晶格,酸洗才有意义。
二、粒度分级没管住,后面全乱套
分粒级制备研究里有一个被反复验证的规律:随着粒级减小,SiO₂(二氧化硅,石英砂的主成分)含量递减,Al₂O₃(三氧化二铝,主要来自黏土矿物)、Fe₂O₃(三氧化二铁,石英砂中最主要的着色杂质)含量递增。粗粒级SiO₂能到95%以上,Fe₂O₃不高于0.24%;到了中间粒级,SiO₂骤降,杂质含量直接跳升。
这意味着什么?如果破碎磨矿段没有把粒度分布管住,后面的磁选、浮选、酸洗全是在“追涨杀跌”。粗粒来了,指标好;细粒来了,指标崩。
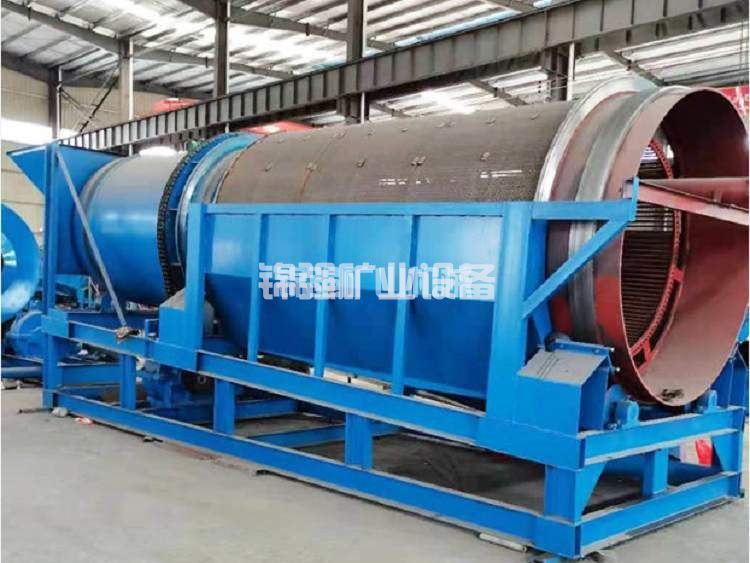
我跑过的稳定产线,都有一个共同特征:**给料均化库足够大,分级设备精度足够高。**石英砂进厂后先在均化库混匀,按批次控制成分波动。分级环节把细粒级提前剥离出去,不让它们进入磁选和酸洗。把波动截留在前端,后面的工序参数就不用天天改。
筛分效率偏低、筛网寿命短,这类问题表面看是设备选型,实质是物料含水量和给料均匀性没有控制住。物料含水偏高,细粉黏附筛孔,筛分效率直线下降,细粒级混入粗粒级,后面全乱套。
三、工艺路线怎么选?先看铁“长在哪里”
分级没管住,进入选别环节的物料就在变。但具体用哪套工艺,还要看铁到底“长在哪里”。铁杂质的赋存状态决定了该用哪套工艺。三条路线的适用条件和边界,摊开来说:
| 方案 | 使用条件 | 优点 | 局限 |
|---|---|---|---|
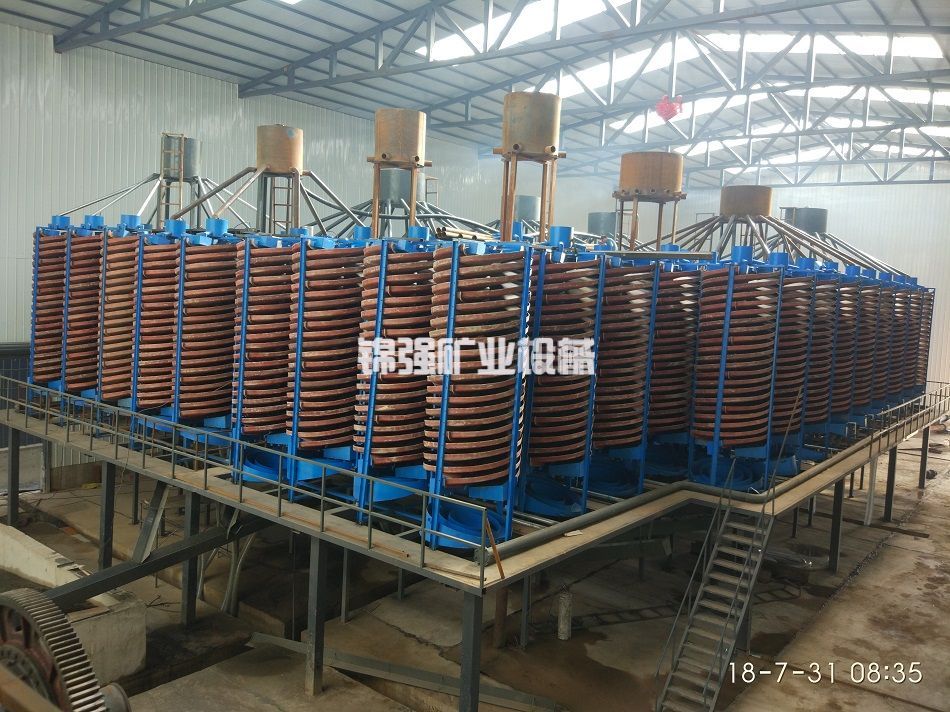
| 高梯度磁选 | 铁以独立矿物形式存在,给料粒度适中 | 成本相对低、连续作业、无药剂 | 对细粒连生体、晶格铁效果有限 |
| 分级脱泥 | 细粒级铁富集明显,细粒占比高 | 提前剥离波动源,减轻后端负荷 | 细粒级需单独处置,有尾矿量 |
| 酸洗/氯化 | 晶格铁、包裹体铁,纯度要求高 | 去除率高、指标可控 | 药剂成本高、废液处理压力大 |
氧化-还原协同改性工艺在某些难处理矿上有效:先氧化焙烧把弱磁性铁转化,再还原焙烧把赤铁矿、黄铁矿选择性还原为强磁性磁铁矿,最后磁选。但这套工艺适合的是铁以微细粒包裹体存在的矿,不是所有矿都值得上。
对于大多数光伏玻璃用低铁砂产线,磨矿-分级-磁选-浮选-酸洗这条经典路线仍然是主力。问题出在很多人把它当成了“设备串联”,而不是“参数耦合”。工艺选择本质上是铁赋存状态、产品定位和投资能力三者的平衡。
四、酸洗段的问题,往往要回到酸洗之前去解决
传统间断法酸洗,一个罐一个周期下来,真正用于酸洗的时间占比不高,其余全耗在清罐、进排酸、进砂这些无效工序上。产量大的产线,酸洗罐数量多,占地大、用人多,塑料罐体冷热交替还容易老化。
但更值得说的是:酸洗效果不好,很多时候不是酸的问题。
有试验数据显示,酸浸时间延长后,总杂质含量变化并不明显,SiO₂纯度趋于稳定。单纯延长时间、升高温度,对已经“洗干净”的颗粒没有额外收益。酸洗针对的是暴露在颗粒表面的杂质,以及能够通过微裂纹渗入的包裹体铁。如果磨矿段没有制造出足够的表面新鲜面,或者细粒级里全是连生体,酸再猛也洗不到“里面”。
所以酸洗之前的磨矿粒度控制和分级剥离,才是决定酸洗效率的前提。先烧-水淬工艺之所以有效,是因为热应力让石英沿晶界产生微裂纹,酸液才有通道进去。生料直接破碎,表面能高但微裂纹少,酸洗效率天然就低。酸洗段,功夫其实在酸洗之外。低铁石英砂生产线的酸洗效率,从来不只是酸洗罐里的事。
五、光伏玻璃要的不是“低”,是“稳”
光伏玻璃对石英砂的要求,核心不是“低”,是“稳”。行业标准里,Fe₂O₃不超过100ppm是门槛,但玻璃厂真正在意的是批次间波动。石英砂在玻璃配方里占比高,一批砂的铁含量跳一下,玻璃液的颜色和透光率跟着跳,熔窑的热工制度就得调。所以有经验的玻璃厂要求石英砂按批次做均化,不稳定的原料批次会被压缩采购量。
这个逻辑倒推回选矿厂:产线设计有没有批次均化的能力?成品砂出酸洗后是直接装车,还是先进入均化库混匀?磁选和酸洗的参数是跟着在线检测走,还是凭经验拍?
纯度忽高忽低的产线,十有八九缺的不是某台“高级设备”,而是从给料端到成品端的缓冲与反馈机制。把前端波动吃掉了,后端指标自然就稳了。
批次稳定不是检验出来的,是设计出来的。 低铁石英砂生产线有没有缓冲,决定了下游客户敢不敢用你的砂。
但缓冲环节要投资,这笔账怎么算,很多人算反了。
均化库、缓冲仓看似不直接产出,但成品波动放大之后,客户投诉和退货的隐性成本,比设备投资高得多。分级脱泥产生的细粒尾矿,处置或再利用方案直接影响综合成本,细粒占比高的矿尤其不能忽略。酸洗路线去除率高,但废液处理是持续性投入,环评和运营成本要提前算进去。磨矿和磁选是主要能耗环节,给料粒度控制得好,磨矿能耗和后端负荷都会下降——分级做得好,省下的电费是长期的。
不同矿源、不同产品定位,投资结构和回报周期差异很大。别人产线的数字,搬到你的矿上未必成立。
六、案例参考:江西某矿的改造思路
江西某矿的石英砂,原矿铁含量不算高,但成品波动大,光伏玻璃客户退过货。
到了现场,问题不在磁选机,也不在酸洗罐。磨矿后的分级筛是老式直线筛,物料含水一高就糊网,细粒级直接混进粗粒级进入磁选。磁选机给料粒度从零点几毫米跳到接近一毫米,场强和流速全是按中间粒度设计的,细粒级跑掉,粗粒级夹带,指标能不跳吗?
操作工跟我说了一句话:“我们不是不会调,是不知道该调哪。”参数天天在改,改的是磁选和酸洗,没人回头看分级筛的筛下物到底进了哪里。
改造方案不复杂:磨矿后加一道细粒分级,细粒级单独进脱泥斗;磁选前加缓冲仓,稳定给料粒度;酸洗段把静态浸罐改成流化床式,酸液从底部向上穿过颗粒层。改造后成品铁含量稳定在客户验收线以内,批次间波动收窄了一半以上。
这个案例说明一件事:稳定性不是靠换一台更贵的磁选机换来的,是靠把波动截留在前端。
七、常见技术问题
问:磁选后Fe₂O₃还是偏高,是不是磁选机该换了?
先看给料粒度。磁选机的场强和矿浆流速有匹配区间,给料粒度超出设计范围,大颗粒夹带磁性矿物直接冲过磁场区,磁场再强也拦不住。同时检查磁介质有没有堵塞、磁辊表面是否积铁。永磁设备用几年后磁力衰减是正常的,但衰减到一定程度才需要考虑更换磁组。
问:酸洗后纯度波动大,换酸的配方有用吗?
酸洗的均匀性取决于酸液与颗粒的接触均匀性。流化床酸洗相比静态罐浸,传质效率(物质在液相与固相之间传递的速率)高很多。如果酸洗段还是“泡罐子”,颗粒堆叠在一起,底层和表层的酸洗条件差异很大,纯度波动几乎是必然的。
问:原矿品位还行,为什么成品就是做不稳?
大概率是细粒级在捣乱。细砂中Al₂O₃、Fe₂O₃、TiO₂的富集是普遍现象,细粒级里的白云母、高岭石碎屑是铁和铝的主要载体。把细粒级在磨矿后尽早脱除,比在后面用磁选和酸洗去“补救”要经济得多。这也是低铁石英砂生产线降本的一个关键点。
八、产线自查清单
在往下聊之前,你可以先对着这几条过一遍:
· 给料粒度分布是否每批次检测?波动范围多大?
· 分级设备筛分效率是否稳定?筛网多久换一次?
· 磁选给料粒度是否在设备设计区间内?矿浆流速匹配吗?
· 酸洗是静态浸还是流化床?酸液与颗粒接触是否均匀?
· 成品出酸洗后有没有均化环节?批次间铁含量波动多大?
这几条里,只要有两条答不上来,纯度波动的根大概率就在那里。
找到根,方案就不难定。
九、咨询与合作
低铁石英砂生产线的纯度稳定性,说到底是一个系统工程问题。给料均化、粒度分级、磁选参数匹配、酸洗传质效率,四个环节任何一个掉链子,最终产品都会“跳”。
如果你正在经历纯度波动的困扰,可以将原矿的粒度组成、铁赋存状态、现有产线各环节的进出料数据整理后发给我们。我们建议先看数据,再定方案,不建议在数据不清的情况下更换设备。
如需进一步了解分粒级提纯工艺的适配条件,或获取低铁石英砂生产线的设备配置清单与参数建议,请提交您的矿石数据和成品指标要求。
