


氧化率高的混合钼矿,是钼矿选矿里比较难处理的一类。矿石里硫化钼和氧化钼混在一起,硫化钼可浮性好,煤油柴油就能浮起来;氧化钼可浮性差,常规硫化矿捕收剂对它基本没效果。用浮选硫化钼的流程去选,氧化钼那部分直接进尾矿;用氧化钼的浮选流程去选,药剂成本高得离谱,硫化钼的指标还受影响。难选钼矿选矿解决方案要解决的,就是这种混合矿的综合回收问题——不是靠某一种方法硬选,而是把浮选、化学处理、重选几种手段组合起来,分步回收。
快速了解
氧化率高的混合钼矿,核心思路是先浮硫化钼,再处理氧化钼,分步回收。
氧化钼的回收靠浮选很难做好,化学选矿或浮选化学联合流程更可行。
综合回收方案的设计要看氧化率、硫化钼嵌布特性、氧化钼赋存状态,不能按单一矿型套流程。
混合钼矿到底难在哪
混合钼矿的难处在于硫化钼和氧化钼的可浮性差异太大,用药剂制度没法同时满足两种矿的需求。
硫化钼用少量捕收剂就能浮起来。辉钼矿天然可浮性好,用煤油或柴油做捕收剂,松醇油做起泡剂,粗选回收率能到百分之八十五以上。某钼矿的硫化钼浮选,粗选煤油用量一百五十克每吨,松醇油用量四十克每吨,硫化钼回收率百分之八十八。
氧化钼用常规硫化矿捕收剂浮不起来。氧化钼矿表面亲水,煤油和柴油吸附不上。用脂肪酸类捕收剂,选择性差,脉石矿物跟着上浮,精矿品位低。某钼矿的氧化钼浮选,用油酸做捕收剂,碳酸钠做调整剂,水玻璃做抑制剂,氧化钼回收率只有百分之六十五,精矿品位百分之八。
混合矿的氧化率决定分选难度。氧化率低于百分之二十的混合矿,浮选硫化钼后,氧化钼在尾矿中富集,再选氧化钼。氧化率百分之二十到五十的混合矿,硫化钼和氧化钼各占一半左右,要分步回收。氧化率高于百分之五十的混合矿,氧化钼占主导,浮选硫化钼的经济性差,要以化学处理为主。
某钼矿的化学物相分析显示,总钼品位零点一二,其中硫化钼占零点零五、氧化钼占零点零四、钼酸盐占零点零三。氧化率百分之五十八。这个数据说明硫化钼和氧化钼各占一半左右,必须分选处理。
硫化钼和氧化钼怎么分开
混合钼矿分选的第一步是把硫化钼和氧化钼分开。分开的方法有浮选分离、磁选分离、化学分离。
浮选分离是最常用的方法。硫化钼可浮性好,先用煤油或柴油做捕收剂浮出硫化钼,尾矿再用氧化钼浮选流程或化学选矿处理。某钼矿的浮选分离试验显示,粗选煤油用量两百克每吨,松醇油用量五十克每吨,硫化钼回收率百分之八十五以上,氧化钼在尾矿中富集。浮选分离的关键是控制药剂用量,药剂用量大了,氧化钼跟着上浮;药剂用量小了,硫化钼回收率不够。
磁选分离适合氧化钼与磁性矿物共生的矿石。如果氧化钼主要分布在褐铁矿中,可以用强磁选先把褐铁矿选出来,氧化钼在磁性产品中富集,再处理磁性产品。超导磁选预富集在背景场强四特斯拉条件下,对低品位氧化钼矿的预富集精矿钼品位做到百分之零点七五、回收率百分之六十四,富集比接近四倍。
化学分离适合氧化钼嵌布粒度细、浮选和磁选都难处理的矿石。氧化钼可以用酸浸或碱浸溶解,硫化钼不溶于酸或碱,固液分离后分别处理。某钼矿的化学分离试验显示,用硫酸浸出氧化钼,浸出率百分之八十五以上,硫化钼在浸出渣中富集,再浮选回收。化学分离的成本比浮选高,但回收率也高。
氧化钼怎么回收
氧化钼的回收,靠浮选很难做好,化学选矿或浮选化学联合流程更可行。
浮选化学联合流程的思路是先用浮选回收硫化钼,尾矿再用化学选矿处理氧化钼。某钼矿的联合流程试验显示,浮选段硫化钼回收率百分之八十五,尾矿用硫酸浸出氧化钼,浸出率百分之八十二,综合回收率百分之八十三以上。这个指标比单一浮选流程高出很多。
氧化钼浮选需要特殊的药剂制度。常规硫化矿捕收剂对氧化钼无效,要用脂肪酸类捕收剂或螯合类捕收剂。某钼矿的氧化钼浮选试验显示,用油酸做捕收剂,碳酸钠做调整剂,水玻璃做抑制剂,氧化钼回收率百分之六十五左右。但脂肪酸类捕收剂选择性差,脉石矿物容易跟着上浮,精矿品位低。
氧化钼的化学选矿有酸浸和碱浸两条路线。酸浸用硫酸或盐酸,适合处理碳酸盐含量低的矿石。碱浸用碳酸钠或氢氧化钠,适合处理碳酸盐含量高的矿石。某钼矿的酸浸试验显示,硫酸用量五十公斤每吨,浸出时间四小时,浸出温度常温,氧化钼浸出率百分之八十五以上。碱浸的浸出率略低,但药剂成本低,对设备腐蚀小。
氧化钼的浸出液可以用离子交换或溶剂萃取回收钼。离子交换适合低浓度浸出液,溶剂萃取适合高浓度浸出液。某钼矿的浸出液钼浓度零点五克每升,用离子交换回收钼,回收率百分之九十以上。
综合回收技术怎么配
混合钼矿的综合回收技术要跟矿石性质匹配。氧化率、硫化钼嵌布特性、氧化钼赋存状态决定流程配置。
氧化率低于百分之二十的混合矿,以浮选为主。先浮硫化钼,浮选尾矿用重选或磁选回收氧化钼,或者浮选尾矿直接作为氧化钼精矿外售。某钼矿的氧化率百分之十五,硫化钼浮选回收率百分之八十八,浮选尾矿氧化钼品位百分之零点五,作为氧化钼精矿外售。流程简单,投资省。
氧化率百分之二十到五十的混合矿,浮选化学联合流程。先浮硫化钼,浮选尾矿用酸浸或碱浸回收氧化钼。某钼矿的氧化率百分之三十五,硫化钼浮选回收率百分之八十五,浮选尾矿用硫酸浸出氧化钼,浸出率百分之八十二,综合回收率百分之八十三以上。这个流程的回收率高,但化学处理成本高。
氧化率高于百分之五十的混合矿,以化学处理为主。先用浮选回收部分硫化钼,浮选尾矿用酸浸或碱浸回收氧化钼,浸出渣再浮选回收残余硫化钼。某钼矿的氧化率百分之五十八,浮选硫化钼回收率百分之七十五,浮选尾矿用硫酸浸出氧化钼,浸出率百分之八十五,浸出渣浮选回收残余硫化钼,回收率百分之五十。综合回收率百分之八十二。
滑石型高氧化钼矿的工艺优化案例值得参考。栾川某滑石型高氧化钼矿的原矿氧化率百分之二十五到四十五,滑石含量百分之十到三十。优化方案用CD系列抑制剂组合替代水玻璃,配合预先脱泥工艺。工业调试后钼精矿品位提到百分之三十以上,回收率拉到百分之五十四,水玻璃用量从近二十公斤每吨降到五公斤每吨,总药剂成本从三十一点二四元每吨降到二十点四七元每吨。
设备配置怎么配合
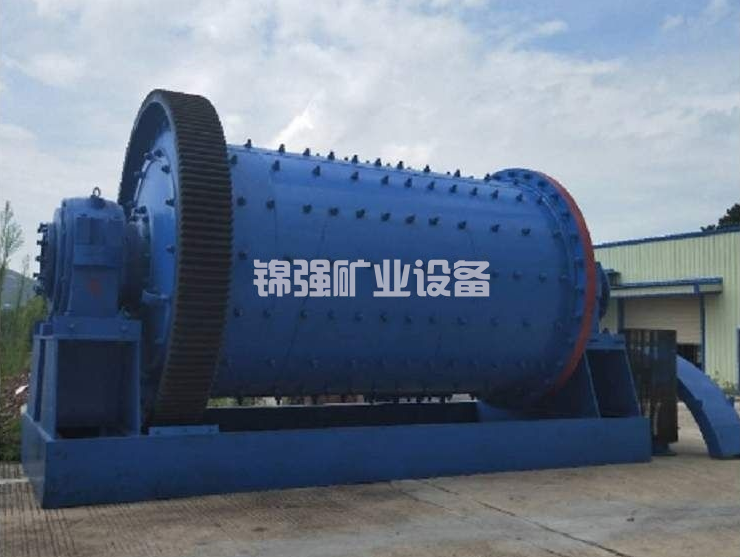
混合钼矿综合回收的设备配置要跟工艺路线匹配。浮选段、化学处理段、脱水段的设备选型要分别考虑。
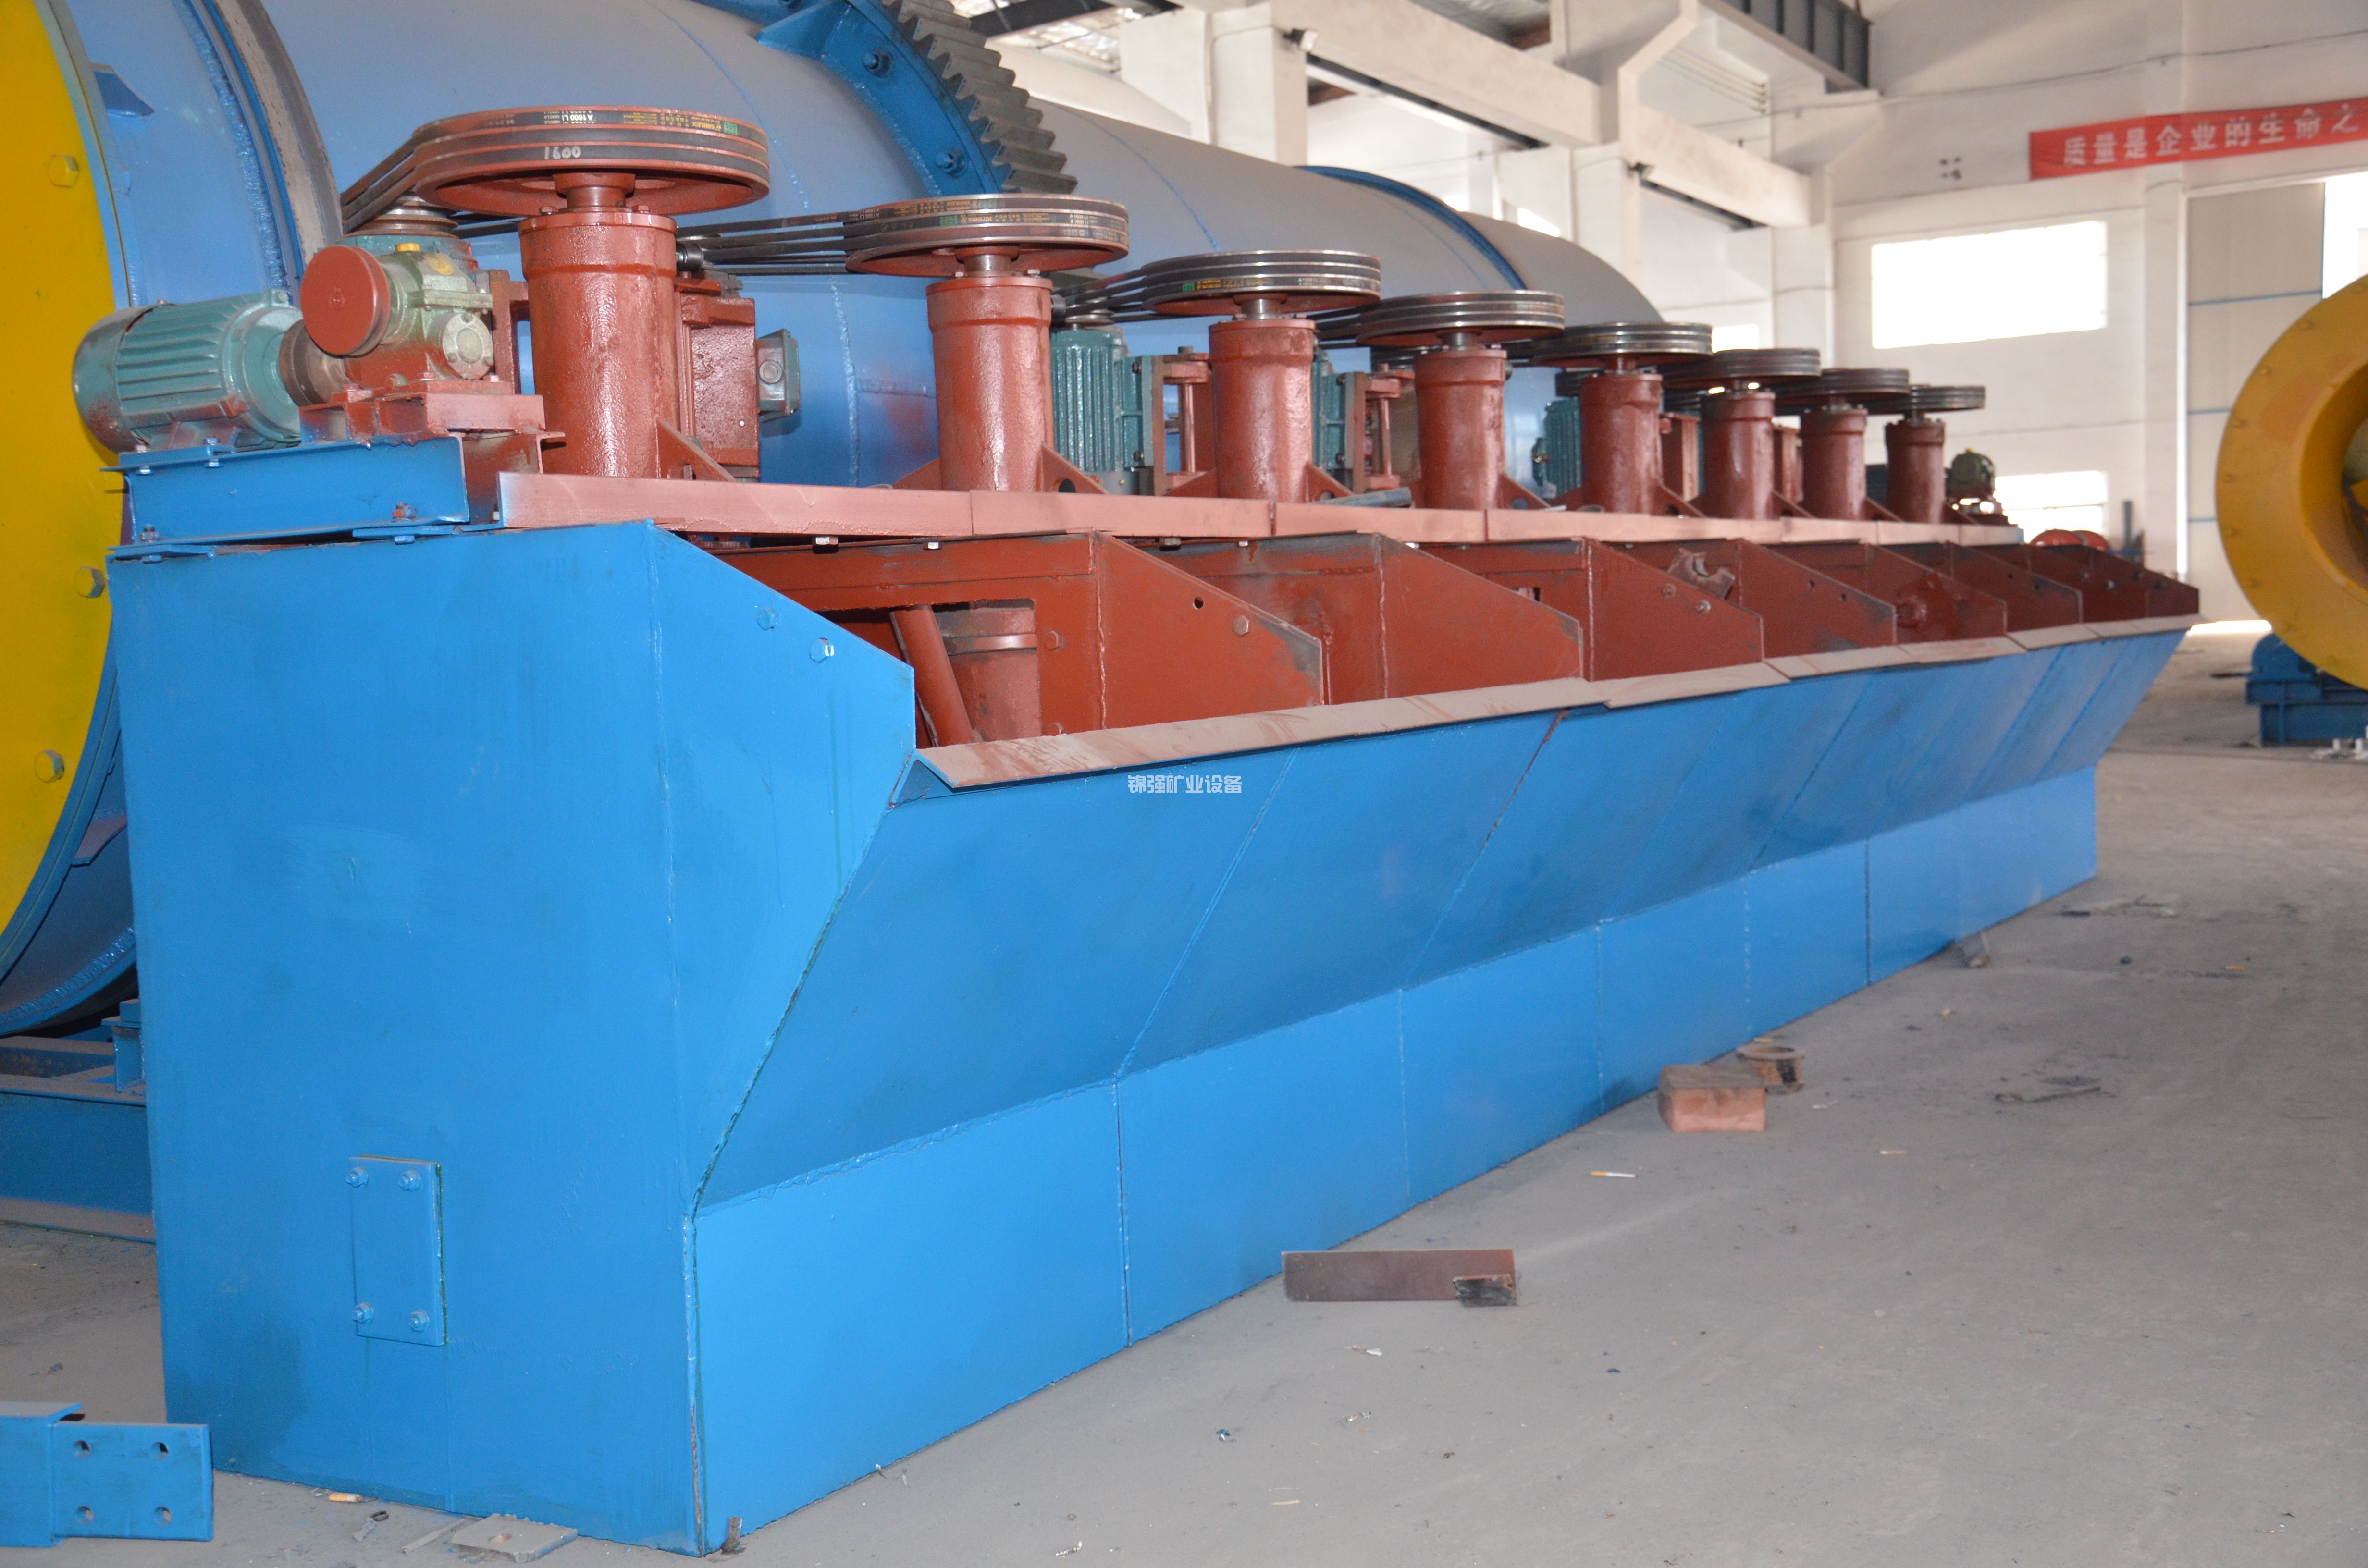
浮选分离段的设备配置要跟硫化钼和氧化钼的可浮性差异匹配。硫化钼浮选时间短、药剂用量低,浮选机选型可以小一些。氧化钼浮选时间长、药剂用量大,浮选机选型要大一些。混合浮选时,浮选机选型要兼顾两种矿的需求,通常按氧化钼的浮选时间选。
化学选矿段的设备配置要跟浸出工艺匹配。酸浸用耐腐蚀设备,碱浸用耐碱设备。浸出槽的搅拌强度、浸出时间、固液比要跟矿石性质匹配。某钼矿的酸浸试验显示,浸出槽搅拌强度偏低时,浸出率只有百分之七十;搅拌强度提高后,浸出率提高到百分之八十五以上。
脱水段的设备配置要跟浸出渣的粒度匹配。浸出渣粒度细,过滤难度大,要用压滤机或离心机。某钼矿的浸出渣过滤试验显示,用真空过滤机过滤,滤饼水分百分之二十五以上;用压滤机过滤,滤饼水分百分之十五以下。
微细粒辉钼矿的回收设备也要考虑。微纳米气泡浮选设备在微细粒钼矿回收上有实际效果。在再磨细度负二十微米占百分之七十三的条件下,微纳米气泡水体系下钼回收率达到百分之八十八点七一,比自来水体系高出近七个百分点。
实际案例:混合钼矿怎么综合回收
某混合钼矿的综合回收案例值得参考。
原矿性质:钼品位零点一二,硫化钼占零点零五,氧化钼占零点零四,钼酸盐占零点零三。氧化率百分之五十八。脉石矿物以石英、长石为主,含少量滑石。辉钼矿嵌布粒度在零点零五毫米到零点二毫米之间,氧化钼主要呈浸染状分布在褐铁矿中。
回收流程:先浮硫化钼,粗选煤油用量两百克每吨,松醇油用量五十克每吨,硫化钼回收率百分之八十五。浮选尾矿用硫酸浸出氧化钼,硫酸用量五十公斤每吨,浸出时间四小时,浸出温度常温,氧化钼浸出率百分之八十五。浸出液用离子交换回收钼,回收率百分之九十。浸出渣浮选回收残余硫化钼,回收率百分之五十。
生产数据:硫化钼浮选回收率百分之八十五,氧化钼浸出率百分之八十五,浸出液钼回收率百分之九十,浸出渣硫化钼回收率百分之五十。综合回收率百分之八十二。比单一浮选流程回收率提高了约二十个百分点。
这个案例的核心逻辑是:混合钼矿的综合回收,不能只靠浮选,要把浮选和化学处理组合起来。硫化钼用浮选回收,氧化钼用化学处理回收,浸出渣再浮选回收残余硫化钼。分步回收,综合回收率才能做上去。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。这个项目的高效运行,靠的不是某台设备特别先进,而是流程配置跟矿石性质匹配,加上智能控制把参数稳定在最优区间。
难选钼矿选矿解决方案里的混合钼矿综合回收技术,最终检验标准是选厂投产后的实际运行指标。硫化钼回收率多少、氧化钼浸出率多少、综合回收率多少、成本可不可控,这几个问题同时回答好了,综合回收方案才算用对了。
想判断你的混合钼矿怎么综合回收,最直接的办法是拿有代表性的矿样做化学物相分析和浮选化学处理对比试验,同时把氧化率、硫化钼嵌布特性、氧化钼赋存状态、脉石矿物种类摸清楚。氧化率多少、硫化钼嵌布粒度多粗、氧化钼赋存状态什么样、脉石矿物有哪些,这些问题的答案在你的矿石里,不在通用方案里。