



你有没有遇到过这种情况:石英砂生产线跑得好好的,产量也稳,粒度也达标,唯独白度这个指标,像被焊死了一样,死活卡在70度上下。客户那边催着要货,指标就差那么几个点,货发不出去,堆场里越堆越多。
这个指标影响什么: 石英砂白度直接决定产品能不能进高端市场。70度和90度之间,差的不是20个点,是每吨售价的差距,是能不能进入光伏玻璃、电子填料、高端板材这些领域的入场券。
说实话,石英砂白度这个问题,十个选厂有八个遇到过。但真正让人头疼的不是“白度低”,而是“卡在70度上不去”——说明你已经做了不少努力,酸洗也洗了,磁选也上了,但石英砂白度就是突破不了那个瓶颈。
一、先搞清楚:你的石英砂白度到底卡在哪一层
石英砂白度上不去,很少是单一原因造成的。根据我这些年跑现场的经验,70度这个坎,通常对应着三类不同的瓶颈,你得先判断自己属于哪一种。
第一类:杂质矿物没除干净。 这是最常见的情况。石英砂里的铁、钛、铬这些致色元素,以独立矿物或类质同象的形式存在。你如果只是简单擦洗加磁选,能去掉表面的铁,但嵌在颗粒内部或者以微细包裹体形式存在的,根本动不了。石英砂白度自然上不去。
第二类:粒度分布不合理。 这个很多人忽略。石英砂的白度跟粒度有直接关系。细颗粒比表面积大,表面附着的杂质多,白度往往偏低。如果你的分级没做好,细粉混在产品里,整体石英砂白度就被拉下来了。
第三类:工艺环节有短板。 比如酸洗浓度不够、温度没上来、时间太短;或者磁选场强不够,只选了强磁性矿物,弱磁性的含铁矿物全放跑了;再比如水洗不彻底,残留的药液和细泥在后续烘干时又重新附着。
这三类问题,表现都是“石英砂白度卡在70度”,但解决路径完全不一样。你得先锁定自己是哪一种,别上来就乱改流程。
二、杂质到底怎么除?分情况说清楚
石英砂提纯,说到底就是跟杂质矿物较劲。铁、钛、铝这些元素,以不同的形式存在,就得用不同的方法去对付。
铁的存在形式决定除铁工艺。 如果铁是以磁铁矿、赤铁矿这类强磁性矿物存在,磁选就能解决大部分问题。但如果是黄铁矿、钛铁矿这类弱磁性矿物,普通磁选机根本拿它没办法,得上高梯度磁选。还有更麻烦的——铁以类质同象替代了石英晶格里的硅,这种铁,物理选矿方法完全无效,只能靠酸洗或者高温氯化。
我见过一个厂,原矿铁含量不算高,但石英砂白度死活只有72度。后来做了矿物分析才发现,铁主要是以微细粒的赤铁矿包裹在石英颗粒裂隙里。他们原来的磁选机场强偏低,改成高梯度磁选之后,石英砂白度明显上了一个台阶。
钛和铬这些元素,更隐蔽。 它们往往跟铁伴生,单独用磁选效果有限。如果原矿里钛含量偏高,可能需要考虑酸洗或者浮选。酸洗用草酸或者盐酸,能有效溶解含铁钛的矿物表面,但要注意废液处理和设备防腐。
酸洗不是浓度越高越好。 很多人觉得酸洗效果不好,就拼命加酸、加温。但酸洗的核心是让酸液跟杂质矿物充分接触反应。如果你的矿石粒度太粗,酸液进不到颗粒内部;如果粒度太细,又容易产生大量细泥,反而影响过滤和洗涤。一般建议酸洗前粒度控制在0.1-0.5mm之间,酸液浓度根据杂质含量来定,温度控制在60-80度,时间30-60分钟。具体参数得根据你的矿石做试验确定,不能照搬。
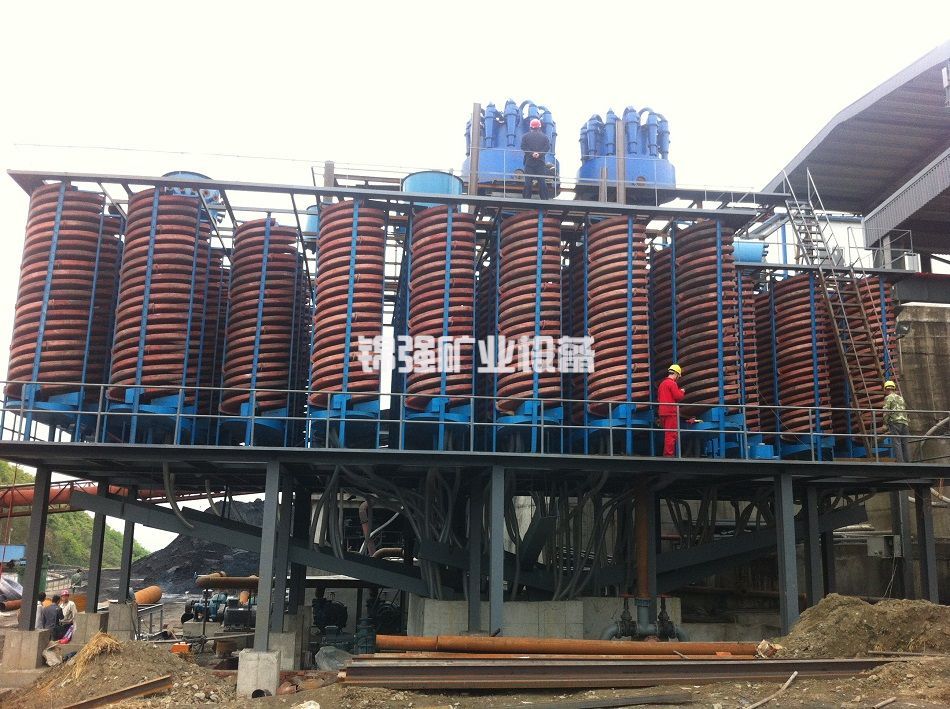
擦洗和分级,别小看。 有些厂的矿石,表面铁质污染比较重,其实不需要复杂的化学提纯,加强擦洗就能解决。擦洗机的转速、擦洗时间、矿浆浓度,这三个参数调好了,石英砂白度能提好几个点。还有分级,把细泥和细粉分出去,产品石英砂白度往往能上一个台阶。
三、方案怎么落地:从诊断到稳定运行
知道了问题在哪,也知道了用什么方法,接下来就是怎么把它落到你的生产线上。我建议分四步走。
第一步:做一次全面的工艺诊断。 别急着改设备、调药剂。先取原矿样、各环节产品样、最终精矿样,做矿物分析和化学全分析。搞清楚:杂质是什么、在哪个环节富集、现有工艺哪一步效率最低。这一步花不了多少钱,但能帮你省下后面瞎改的冤枉钱。
第二步:确定提纯路线。 根据诊断结果,判断是以物理提纯为主,还是物理+化学联合提纯。如果杂质主要是强磁性矿物,磁选+擦洗+分级可能就够了。如果含弱磁性或类质同象杂质,就得考虑高梯度磁选、酸洗甚至浮选。
第三步:参数调整和设备匹配。 这是最考验经验的地方。磁选机场强、矿浆流速、给矿浓度,酸洗的酸浓度、温度、时间,擦洗机的转速和擦洗时间——这些参数不是孤立的,一个变了,其他的可能都得跟着调。建议做正交试验,找出最优组合。
第四步:稳定运行和指标固化。 调好了不算完,得让它稳定下来。建立班组操作规范,把关键参数写进作业指导书。每班检测石英砂白度,画趋势图,发现波动及时排查。
流程位置: 石英砂白度提升不是某一个环节的事,从破碎、磨矿、分级、磁选、酸洗到烘干,每个环节都可能影响最终石英砂白度。你得把整条线当成一个系统来看。
四、效果怎么样:能到多少度,取决于你的矿
说实话,石英砂白度能提到多少,没有一个标准答案。原矿性质不同,提纯难度和成本差异很大。
根据经验,如果原矿白度在70度左右,杂质以表面铁和强磁性矿物为主,通过加强擦洗、优化分级、高梯度磁选,石英砂白度提升到85-90度是有可能的。如果杂质以弱磁性或类质同象形式存在,可能需要酸洗,石英砂白度能做到92度以上,但成本会明显增加。
这里给一个判断标准,你可以对着看:做板材砂,石英砂白度一般要求88度以上;做光伏玻璃砂,一般要求92度以上;做电子填料,要求更高。知道目标在哪,才知道自己离达标还有多远。
注意别踩坑: 别信“一套方案通吃所有矿”的说法。我见过有人照着别的厂方案改,结果石英砂白度没上去,成本倒翻了一倍。矿石性质千差万别,方案必须量身定制。
五、不同矿石类型,应对思路不一样
石英砂白度提升,矿石类型不同,路子完全不一样。下面这几种,是现场遇到比较多的。
花岗岩型石英砂: 这类矿石铁含量通常较低,但云母和长石含量高。重点在分级和磁选,把云母分出去,石英砂白度就能明显改善。
石英岩型: 硬度大,杂质嵌布细。需要细磨才能解离,但细磨又容易产生细泥。建议采用阶段磨矿、阶段选别,避免过磨。
脉石英型: 品位通常较高,但铁质包裹体常见。高梯度磁选加酸洗是主流路线。
河砂、海砂型: 表面污染重,擦洗是关键。海砂还要注意氯离子含量,洗涤不彻底会影响下游使用。
六、常见问题与应对
石英砂白度提上去了,但产量掉了。 这是典型的“过度提纯”。为了追求白度,把磨矿细度调得太细,或者酸洗时间拉得太长,产量和成本都受影响。得在白度和产量之间找平衡点。
今天白度好,明天又掉下来。 说明工艺不稳定。查原矿波动、查药剂添加是否均匀、查设备参数是否漂移。
酸洗后白度好,烘干后又黄了。 酸洗后洗涤不彻底,残留的铁离子在烘干时氧化了。加强洗涤,或者用还原性气氛烘干。
磁选机场强越高越好? 不是。场强太高,石英颗粒也可能被带进去,影响回收率。得根据矿石性质找合适场强。
一句话总结: 石英砂白度提升,核心是“因矿制宜”——先搞清杂质是什么、在哪、怎么存在,再选对工艺路线,把参数调到位,最后靠稳定操作把指标固化下来。
七、我们能做什么
石英砂白度提升这件事,我们主要做三件事:
工艺诊断。 不是坐在办公室里看报告,是到现场取样。原矿、各环节产品、最终精矿,分别做矿物分析和化学全分析。搞清楚杂质是什么、在哪、以什么形式存在。这一步做完,问题基本就锁定在某一两个环节了。
方案设计。 根据诊断结果,确定是以物理提纯为主还是物理加化学联合提纯。磁选场强定多少、酸洗浓度和时间怎么配、需不需要加焙烧工序——这些参数我们出一套方案,附上预期指标和成本估算。方案不绑定设备,你拿去找谁做都行。
现场调试。 方案上了之后,前两周我们跟班。看参数稳不稳、指标波动大不大、操作工能不能上手。有问题当场调,调完把操作规范固化下来。两周之后你按规范走,指标应该能稳住。
这三件事,从诊断到稳定,跟前面说的四步走是一回事。区别只在于,你自己做可能要走弯路,我们做过的矿多,知道弯在哪。
八、咨询与合作
如果你现在就想判断自己的矿有没有提纯空间,最直接的办法是寄一份原矿样过来。我们做个小试,给你一组数据:这个矿能提到多少度、大概走什么工艺、成本在什么区间。小试不收费,数据你自己留着用,找谁做方案都行。
如果小试结果有空间,再谈后面的事。能提就提,提不了我们直说,不耽误你时间。石英砂白度提升这件事,先把问题搞清楚,再谈怎么解决。
