


快速了解
老钨尾矿处理的瓶颈,多数出在三个地方:细泥里的钨回收不上来,重选设备给料粒度对不上,废水处理成本压不下去。解决思路不复杂,把重选和浮选的给料分界点找准,废水回用率做上去,运行成本跟着下来。关键在流程配置,不在单台设备。
瓶颈一:细泥里的钨回收不上来
这是老钨尾矿处理最普遍的瓶颈。
老尾矿经过磨矿和多次分选,钨矿物的粒度普遍偏细,很多在0.074毫米以下。重选设备对细粒级的回收能力有限,离心选矿机对小于0.02毫米的物料回收能力也有限。这部分微细粒钨矿物,重选回收不了,直接进尾矿就是彻底丢了。
有的选厂尝试用摇床再选一遍,回收率提升有限。摇床的处理下限在0.02毫米左右,比这更细的物料,摇床也拿不下来。
解决这个瓶颈,要靠浮选补。白钨矿可浮性好,浮选效率高。黑钨矿的浮选需要活化剂,硝酸铅是常用选择。碳酸钠调pH到8左右,水玻璃抑制脉石,这套组合在黑白钨混合浮选中比较常见。
江西某铜矿浮选尾矿中钨品位只有0.057%,试验采用开路脱硫、钨粗选抛尾、粗精矿精扫选、三次精选、浓缩加温、多次精选的流程,最终拿到钨精矿品位19.01%、回收率41.10%。品位不高是因为原矿品位极低,但41%的回收率说明流程对了,低品位细泥也有回收价值。
加温精选的温度控制是关键。温度不够,捕收剂在脉石表面的解吸不彻底,精选效果差。温度过高,能耗上去了,药剂也可能分解。实际生产中,加温温度控制在80到90摄氏度比较常见。
浮选前的脱泥环节不能省。老尾矿里的细泥如果直接进浮选,药剂消耗大,选择性差。脱泥设备可以用水力旋流器或者高频细筛,把小于0.02毫米的部分分出去单独处理,或者直接进尾矿。
瓶颈二:重选设备给料粒度对不上
这个瓶颈比细泥问题更隐蔽,但影响不小。
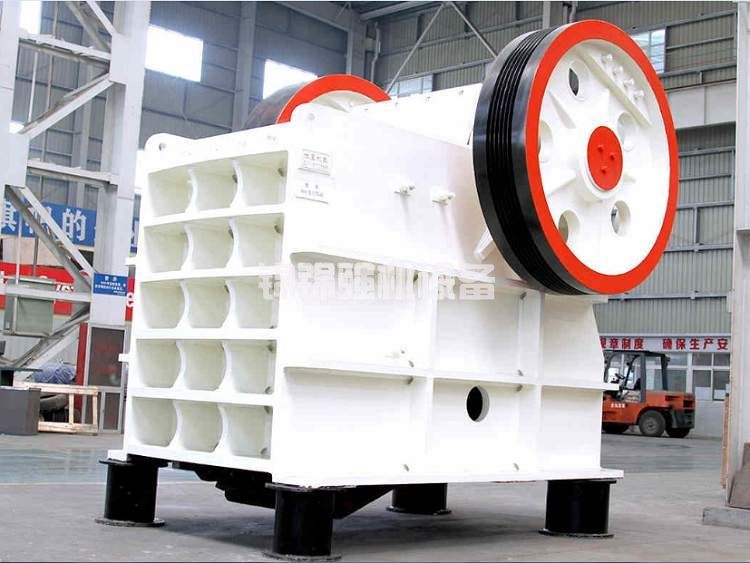
老尾矿的粒度分布往往很不均匀。同一个尾矿库,不同区域的物料粒度可能差很多。跳汰机的给料粒度范围宽了,冲程冲次不好定,分选效率一定受影响。离心选矿机的给料浓度波动大,流膜不稳定,回收率也受影响。
分级效率决定了重选回收率的上限。高频细筛替代螺旋分级机,分级效率高,返砂夹细少,能有效降低过粉碎。有专利数据显示,这个替换能提高钨矿物回收率2到5个百分点。叠层高频细筛占地小,适合老尾矿再选这种处理量不大的场景。
跳汰机的给料最好先经过筛分,缩小入料粒度范围。离心选矿机的给料浓度控制在百分之十五到二十五之间比较常见,浓度高了流膜厚,分选精度下降,浓度低了处理量上不去。
尾矿库取料环节要有均化措施。不同区域的物料按比例混合后再进流程,给料稳定性上去了,流程参数就不用频繁调,回收率波动也小。
瓶颈三:废水处理成本压不下去
环保不是纯投入,做对了能反过来降成本。
选矿废水的回用率上去以后,新水补水量下来,药剂残留反而能少带走一部分有用矿物。浮选废水通过混凝、氧化、吸附组合工艺,出水COD可降到30到40毫克每升,重金属去除率超过90%,回用率最高到80%。行业数据可以参考铅锌选矿废水的处理效果,钨矿废水成分不同,但技术路线是通的。
粉尘治理在破碎和转运环节是硬需求。圆锥破碎机入料点的旋流风幕收尘、转运点的气液两相喷雾控尘,这些技术在金属矿山已经有成功应用案例。粉尘不治,细粒级钨矿物在转运过程中就被风吹走了,这也是回收率损失的一个隐蔽来源。
噪声方面,球磨机加装整体隔声罩、用橡胶衬板替代锰钢衬板,破碎机置于防振基座加消声器,这些措施能把厂界噪声压到标准以内。
完整解决方案怎么搭
老钨尾矿处理整线方案,从取样到投产,一个责任主体兜到底。
尾矿库取样和工艺矿物学研究。取样要有代表性,最好分区域、分深度取样,分别做工艺矿物学。要给出钨的赋存状态、粒度分布、含泥率、连生体比例这些数据。没有这份数据,设备选型就是拍脑袋。
工艺流程设计。根据工艺矿物学数据,确定重选和浮选的给料粒度分界点,各环节的给料浓度范围,尾矿处理方式。流程设计要留调整余地,老尾矿的物料性质在取料过程中可能会有变化。
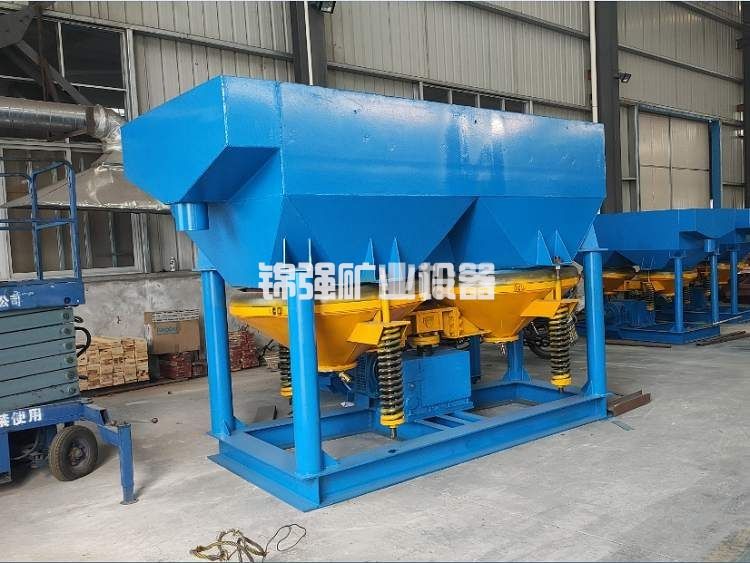
设备选型与采购。按工艺要求选设备。跳汰机的处理量、离心选矿机的转速范围、浮选机的槽容,这些参数要和物料性质匹配。模块化设备在这种场景下优势明显,流程调整时不用把整条线推倒重来。
调试与达标达产。联动调试阶段根据实际运行数据调整设备参数和药剂制度,直到回收率和精矿品位达到合同约定。
环保配套。废水处理、粉尘治理、噪声控制,在设计阶段就纳入。
某变质砂岩石英细脉带钨矿的试验数据可以参考。原矿WO₃品位0.15%左右,黑钨矿占钨总量的96%以上,采用先重后浮流程,获得钨精矿WO₃品位48.88%、回收率72.315%的指标。老尾矿的品位和解离特性与这个案例不同,但流程逻辑是通的。
降本增效的账怎么算
老钨尾矿再选的经济性,取决于几个变量。
钨品位。品位在0.1%以上的老尾矿,再选通常有经济性。品位在0.05%到0.1%之间的,要看具体条件。品位低于0.05%的,除非总量特别大,否则经济性存疑。
粒度分布。粗粒级占比高,重选回收效率高,成本低。细粒级占比高,浮选负担重,药剂成本上去。
含泥量。含泥量高,洗矿和脱水成本增加,废水处理量也大。
尾矿库条件。取料难度、运输距离、水电供应条件,这些影响运行成本。
降本的关键在废水回用率和设备运行稳定性。回用率上去,新水补水量下来,运行成本跟着降。设备运行稳定,回收率波动小,单位处理量的成本也低。
增效的关键在细泥回收。浮选把重选捞不回来的微细粒钨矿物回收一部分,综合回收率就上去了。这部分回收的钨精矿,是纯增量。
具体到某个尾矿库值不值得再选,做一次工艺矿物学和经济性测算就清楚了。
常见问题
问:老钨尾矿需要磨矿吗
多数情况下不需要,或者只需要很短的磨矿。老尾矿里的钨矿物已经解离过一轮,重选和浮选可以直接处理。如果物料中有连生体,再考虑补一段磨矿,但磨矿目标粒度要比原生矿粗,避免过粉碎。
问:老尾矿的品位分布不均匀怎么办
尾矿库不同深度的物料性质可能差很多。取样要有代表性,最好分区域、分深度取样,分别做工艺矿物学。流程设计要留调整余地,或者采用模块化设备,方便根据物料变化调整。
问:浮选废水怎么处理
浮选废水中的残留药剂直接外排过不了环保关。混凝沉淀加吸附的组合工艺可以处理这部分废水,出水回用,回用率最高到80%。回用率上去以后,新水补水量下来,运行成本也跟着降。
问:老尾矿再选的回收率能到多少
没有固定数字。取决于钨品位、粒度分布、含泥量和流程配置。粗粒级占比高的,重选回收率可以到六成以上。细粒级占比高的,靠浮选补充,综合回收率可能低一些。
问:工艺矿物学报告找谁做
选矿研究机构、矿业大学、有资质的选矿试验室都可以。关键看报告里有没有嵌布粒度和赋存状态的数据,只给一个品位和回收率指标的報告,参考价值有限。老尾矿的取样代表性尤其重要,取样方案要提前和试验室沟通。
如果你手上有具体的老尾矿样品,最稳妥的办法是先把工艺矿物学做清楚,再谈设备配置和整线方案。